Qualitätskontrolle der Produktions-QC
Inspektionsbericht zu den elektrischen Leistungsparametern der Statorwicklung
1. Inspektionszweck
Während des Statorwicklungsprozesses werden die elektrischen Leistungsparameter des Stators (Widerstand und Induktivität) getestet, um sicherzustellen, dass sie den Designanforderungen entsprechen. Präzise Tests mithilfe einer digitalen RC-Brücke gewährleisten einen stabilen Motorbetrieb, verhindern elektromagnetische Vibrationen, die durch Parameteranomalien verursacht werden, und verbessern die Produktqualität und -leistung.
2. Inspektionsausrüstung
Eine kalibrierte digitale RC-Brücke mit hochpräzisen Messfunktionen wird verwendet, um Statorwiderstands- und Induktivitätsparameter genau zu ermitteln und so Prüfanforderungen zu erfüllen.
3. Inspektionsprozess
● Vorbereitung: Schließen Sie den gewickelten Stator gemäß den Spezifikationen an die Testklemmen der RC-Digitalbrücke an und achten Sie dabei auf sichere Verbindungen und guten Kontakt. Überprüfen Sie die Testumgebung (z. B. Temperatur und Luftfeuchtigkeit), um zu verhindern, dass Umgebungsfaktoren die Messergebnisse beeinträchtigen.
● Parametertest: Betreiben Sie die digitale RC-Brücke, wählen Sie den entsprechenden Testmodus (Widerstands- oder Induktivitätsmessung), starten Sie das Testprogramm und lesen und zeichnen Sie die Statorwiderstands- und Induktivitätswerte auf.
● Vergleich und Überprüfung: Vergleichen Sie die Testparameter mit den in den Konstruktionszeichnungen angegebenen Standardwiderstands- und Induktivitätswerten, um festzustellen, ob sie innerhalb des zulässigen Toleranzbereichs liegen.
4. Testergebnisse
Stator-Hi-Pot-Testbericht
1. Testzweck
Während der Statorproduktion wird ein Hochtopftest durchgeführt. Mit einem Hochspannungsprüfer wird eine Spannung von 1800 V (300 V über dem Standard) angelegt. Die Testdauer ist auf 5 Sekunden begrenzt, der Strom beträgt ≤5 mA und es tritt keine Lichtbogenbildung auf. Dadurch wird die Statorisolationsleistung überprüft, ein leckagefreier Motorbetrieb gewährleistet und die Produktsicherheit und -zuverlässigkeit erhöht.
2. Testausrüstung
Es wird ein kalibrierter Hochspannungsprüfer verwendet, der die eingestellte Spannung genau ausgibt, den Strom in Echtzeit überwacht und über eine Lichtbogenerkennung verfügt, wodurch die hochpräzisen und zuverlässigen Anforderungen der Stator-Hochspannungsprüfung erfüllt werden.
3. Testverfahren
● Vorbereitung: Verbinden Sie den Stator wie angegeben mit den Elektroden des Hipot-Testers und achten Sie dabei auf sichere Verbindungen und guten Kontakt. Reinigen Sie den Testbereich, halten Sie ihn trocken und frei von leitfähigen Rückständen und vermeiden Sie Umwelteinflüsse.
● Parametereinstellungen: Stellen Sie den Hochspannungsprüfer auf eine Prüfspannung von 1800 V, eine Prüfdauer von 5 Sekunden und einen Stromschwellenwert von 5 mA ein. Aktivieren Sie die Lichtbogenerkennungsfunktion. Nachdem Sie bestätigt haben, dass die Parameter korrekt sind, starten Sie den Test.
● Testausführung: Der Tester erhöht die Spannung automatisch auf 1800 V und hält sie 5 Sekunden lang aufrecht, während er gleichzeitig Strom und Lichtbogen überwacht. Während des Tests blieb die Ausgangsspannung stabil bei 1800 V, der Strom überschritt 5 mA nicht und es trat keine Lichtbogenbildung auf (spezifische Stromdaten wurden basierend auf tatsächlichen Bedingungen aufgezeichnet).
● Ergebnisverifizierung: Wenn während des gesamten Tests kein Spannungsausfall, keine Stromüberschreitung oder Lichtbogenbildung aufgetreten ist, gilt der Test als bestanden; andernfalls gilt es als gescheitert.
Testbericht zum Erdungswiderstand des gesamten Geräts
1. Testzweck
Dieser Test wird am gesamten Gerät durchgeführt. Durch Anlegen eines Stroms von 25 A wird überprüft, ob der Erdungswiderstandswert weniger als 90 Milliohm beträgt. Dadurch wird die Zuverlässigkeit des Erdungssystems des gesamten Geräts gewährleistet, Leckrisiken vorgebeugt und die elektrische Sicherheit des Produkts verbessert.
2. Testausrüstung
Zum Einsatz kommt der Erdungswiderstandstester RK2678XM. Es verfügt über präzise Stromausgangs- und Widerstandsmessfunktionen. Es kann einen Prüfstrom von 25 A stabil ausgeben und genaue Erdungswiderstandswerte ermitteln, um die Prüfanforderungen zu erfüllen.
3. Testverfahren
● Vorbereitung: Verbinden Sie den Erdungsanschluss des gesamten Geräts mit der entsprechenden Schnittstelle des Testers und achten Sie auf eine sichere Verbindung und guten Kontakt. Überprüfen Sie die Testumgebung, um sicherzustellen, dass keine Störfaktoren vorliegen.
● Parametereinstellungen: Stellen Sie am RK2678XM-Tester den Teststrom auf 25 A und den Timer auf 3,0 s ein (wie vom Instrument angezeigt) und starten Sie den Test.
● Testausführung: Der Tester gibt automatisch 3 Sekunden lang einen Strom von 25 A aus, misst und zeigt gleichzeitig den Erdungswiderstandswert an und zeichnet die Testdaten auf (der tatsächliche Testwiderstandswert muss entsprechend dem Ergebnis ergänzt werden).
● Ergebnisbestimmung: Vergleichen Sie den Testwiderstandswert mit dem Standard (weniger als 90 Milliohm), um festzustellen, ob der Test akzeptabel ist.
Prüfbericht zum Geräteableitstrom der Klasse 1
1. Testzweck
Ableitstromprüfungen werden an Geräten der Klasse 1 durchgeführt (Produkte, die zum Schutz auf Basisisolierung und Erdung angewiesen sind). Basierend auf relevanten Sicherheitsstandards (z. B. GB 4706/IEC 60335-Serie) werden professionelle Instrumente verwendet, um Leckstromwerte zu messen, um sicherzustellen, dass sie innerhalb der Standardgrenzen liegen (normalerweise nicht mehr als 0,75 mA im Normalbetrieb). Dies gewährleistet die elektrische Sicherheit des Produkts und verringert das Risiko von Leckagen.
2. Testausrüstung
Es wird ein Leckstromprüfer (spezifisches Gerätemodell muss angegeben werden) verwendet. Es verfügt über eine präzise Strommessung und einen stabilen Spannungsausgang, simuliert Nennspannungsbedingungen und erfüllt die Anforderungen für Geräteableitstromtests der Klasse 1.
3. Testverfahren
● Geräteanschluss: Schließen Sie das zu prüfende Gerät der Klasse 1 gemäß den Gerätespezifikationen an. Stellen Sie sicher, dass die Erdungs- und Stromanschlüsse festen Kontakt mit den entsprechenden Anschlüssen am Tester haben, und überprüfen Sie, ob die Verkabelung korrekt ist.
● Parameter-Setup: Stellen Sie am Tester die Prüfspannung auf die Nennspannung des Produkts (oder das 1,06-fache der Nennspannung, je nach Norm) ein und starten Sie den Leckstromtest.
● Testausführung: Der Tester legt automatisch Spannung an, simuliert die Betriebsbedingungen des Geräts und sammelt und zeigt Leckstromdaten in Echtzeit an. Die maximalen und stabilen Leckstromwerte werden während des Tests aufgezeichnet (die tatsächlichen Testdaten müssen auf der Grundlage der Ergebnisse ergänzt werden. Während des Tests stabilisierte sich der Leckstrom beispielsweise bei 0,3 mA, deutlich unter dem Standard von 0,75 mA).
● Ergebnisbestimmung: Vergleichen Sie die Testdaten mit dem Leckstromstandard der Klasse 1 (≤0,75 mA für Normalbetrieb), um die Konformität festzustellen.
Motorgeschwindigkeitstestbericht
1. Testzweck
Mit einem hochpräzisen LED-Stroboskop-Tester, der kein Aufwärmen erfordert, wird die Motorgeschwindigkeit in jedem Gang getestet, um sicherzustellen, dass sie genau den Designanforderungen entspricht und die Geschwindigkeitsabweichung auf nicht mehr als 1 U/min begrenzt wird. Dies gewährleistet eine stabile Motorleistung und unterstützt die Gesamtzuverlässigkeit der Ausrüstung.
3. Testausrüstung
Ein hochpräzises LED-Stroboskop-Testgerät, das kein Aufwärmen erfordert, erfasst schnell und genau Informationen zur Motorgeschwindigkeit, stellt den Betriebsstatus des Motors in verschiedenen Gängen klar dar und erfüllt die Anforderungen an eine hochpräzise Geschwindigkeitsmessung.
3. Testverfahren
● Vorbereitung der Ausrüstung: Platzieren Sie den Motor stabil auf dem Prüfstand und achten Sie darauf, dass er nicht wackelt oder sich bewegt. Schalten Sie den LED-Stroboskop-Tester ein und kalibrieren Sie die Geräteparameter, um die Testgenauigkeit sicherzustellen.
● Gangtest: Stellen Sie den Motor nacheinander auf jeden vorgesehenen Gang ein. Sobald der Motor stabil läuft, schalten Sie den LED-Stroboskop-Tester ein und richten Sie ihn auf die rotierenden Komponenten des Motors (wie Welle, Laufrad usw.). Lesen und notieren Sie mithilfe des Stroboskop-Synchronisationseffekts den Geschwindigkeitswert für den entsprechenden Gang.
● Datenvergleich: Vergleichen Sie nacheinander die tatsächliche Geschwindigkeit jedes Zahnrads mit der Entwurfsgeschwindigkeit, um festzustellen, ob die Abweichung im Bereich von nicht mehr als einer Umdrehung liegt.
Testbericht zum automatischen Auswuchten des Rotors
1. Testzweck
Das automatische Auswuchten des Rotors erfolgt nach dem G2.5-Standard und kontrolliert die einseitige Massenabweichung innerhalb von 350 mg. Durch den Einsatz professioneller, hochpräziser dynamischer Auswuchtgeräte wird ein reibungsloser Motorbetrieb gewährleistet und die Gesamtleistung und Stabilität des Motors verbessert.
2. Testausrüstung
Professionelle, hochpräzise dynamische Auswuchtgeräte, ausgestattet mit präziser Massenerkennung und Abweichungsanalysefunktionen, führen die dynamischen Auswuchttests des Rotors effizient durch und erfüllen die strengen Anforderungen des G2.5-Standards.
3. Testprozess
● Rotorklemmung: Der zu prüfende Rotor wird mit Spezialwerkzeugen fest in der Arbeitsposition des dynamischen Auswuchtgeräts festgeklemmt. Stellen Sie sicher, dass die Klemme sicher ist und dass die Koaxialität den Testanforderungen entspricht, um zu verhindern, dass Klemmfehler die Testergebnisse beeinträchtigen.
● Parametereinstellung: Stellen Sie im Testgerät die einseitige Massenkontrollschwelle auf 350 mg gemäß G2.5-Standard und Rotorspezifikationen ein. Bestätigen Sie Parameter wie Testgeschwindigkeit und Erfassungsfrequenz und starten Sie das Testprogramm.
● Testbetrieb: Das Instrument treibt den Rotor an, sammelt Vibrationsdaten und Massenverteilungsinformationen in Echtzeit und analysiert und berechnet automatisch die einseitige Massenabweichung. Während des Tests zeigt der Gerätebildschirm die Datenkurve und den Status in Echtzeit an. Bei diesem Test wurde beispielsweise als Endergebnis „OK“ angezeigt, was darauf hinweist, dass die Massenabweichung innerhalb von 350 mg liegt (spezifische Daten können bei Bedarf ergänzt werden).
● Ergebnisverifizierung: Wenn der Test eine einseitige Massenabweichung von ≤350 mg zeigt, gilt der dynamische Auswuchttest des Rotors als bestanden. Andernfalls gilt es als unbefriedigend und erfordert eine Rotorkorrektur und einen erneuten Test.
Wareneingangskontrolle
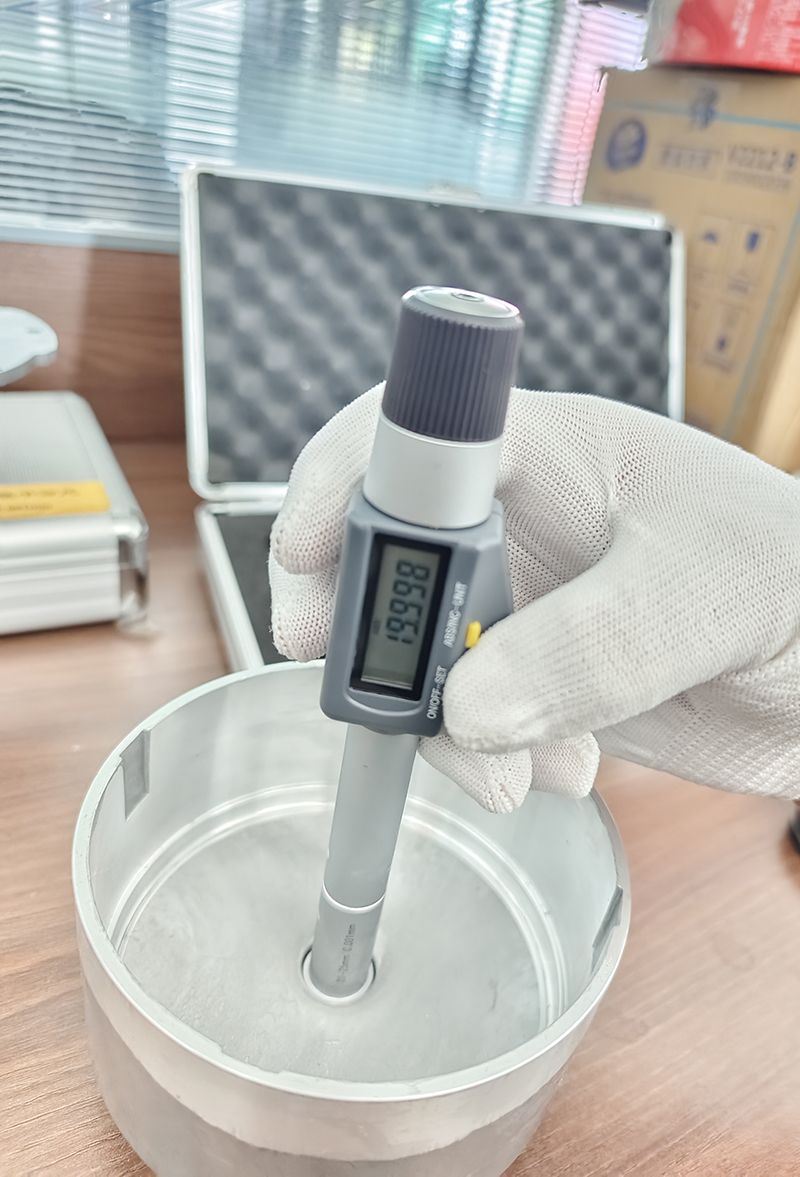
Prüfbericht zur Motorrotorabmessung
1. Inspektionszweck
Überprüfen Sie die wichtigsten Abmessungen des Motorrotor-Außenrings (z. B. den Durchmesser der Wellenbohrung und den Montagedurchmesser des Magnetrings), um sicherzustellen, dass jede Abmessung innerhalb einer Toleranz von 2 Mikrometern liegt. Dies minimiert Vibrationen und sorgt für eine gleichmäßige Rotationskraft des Magnetfelds während der Rotordrehung.
2. Inspektionsausrüstung
Zum Einsatz kommt ein digitales Mikrometer mit hochpräzisen Messmöglichkeiten. Die Kalibrierung wird vor der Messung abgeschlossen, um die Datengenauigkeit sicherzustellen.
3. Inspektionsverfahren
Entfernen Sie mit Schutzhandschuhen die zu prüfende Motorrotorkomponente und legen Sie sie stabil auf den Prüftisch.
Betätigen Sie das digitale Mikrometer und richten Sie es auf den Wellenlochdurchmesser, den Magnetring-Montagedurchmesser und andere Prüfpunkte aus. Messen Sie langsam tief, lesen Sie die Daten ab und zeichnen Sie sie auf. Der in dieser Messung angezeigte Wellenlochdurchmesser beträgt beispielsweise 19,998 mm (dies sind Beispieldaten; es müssen tatsächliche vollständige Inspektionsdaten verwendet werden).
Wiederholen Sie Messungen an verschiedenen Stellen, um die Datenkonsistenz sicherzustellen und die in der Zeichnung angegebenen Abmessungen mit der 2-Mikron-Toleranz zu vergleichen.
4 Testergebnisse
Tests ergaben, dass alle wichtigen Abmessungen des Motorrotor-Außenrings (wie der Wellenlochdurchmesser und der Montagedurchmesser des Magnetrings, die einer zusätzlichen Überprüfung unterliegen) innerhalb einer 2-Mikrometer-Toleranz lagen und damit den Maßanforderungen der Zeichnung entsprachen. Dies sorgt für minimale Rotorvibrationen und eine gleichmäßige Rotationskraft des Magnetfelds während der Rotordrehung.
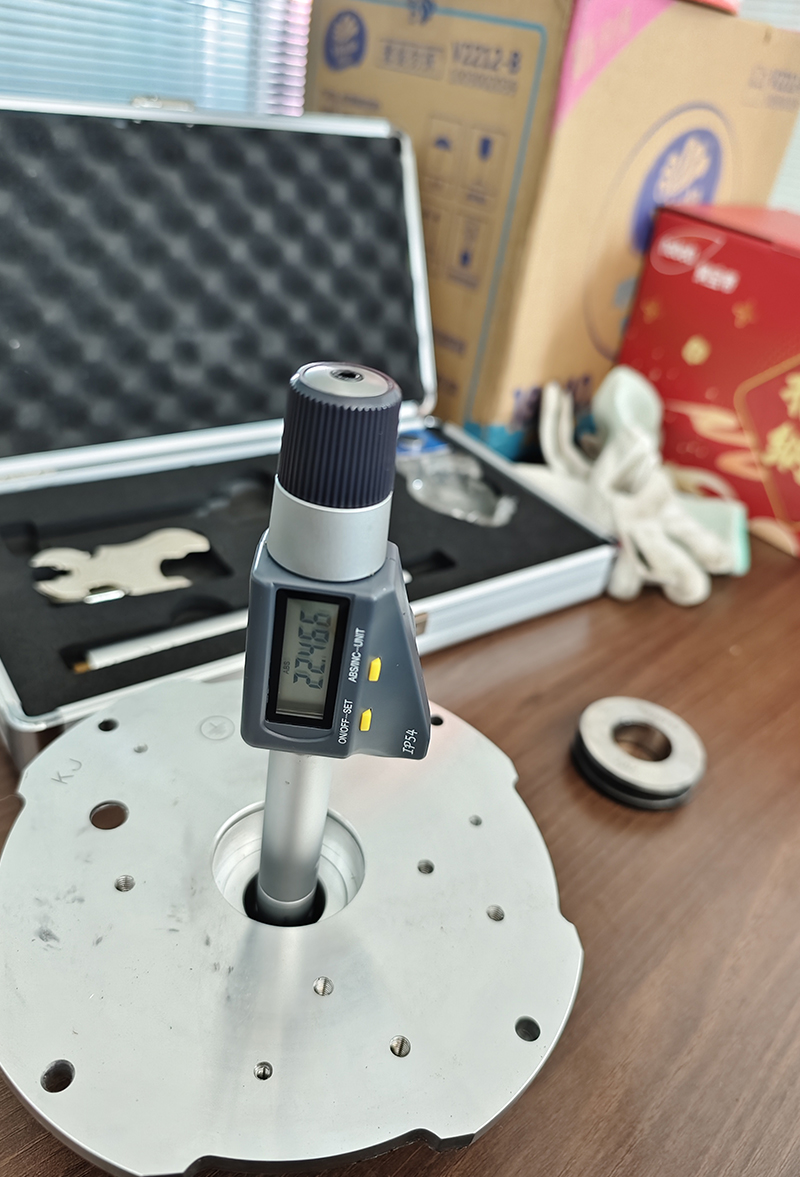
Wareneingangskontrolle der Motorteile (hinteres Gehäuse).
1. Inspektionszweck
Gemäß den Zeichnungsanforderungen wird das hintere Motorgehäuse bei Erhalt geprüft. Die wichtigsten Abmessungen werden genau gemessen und überprüft, um die Stabilität nach der Installation sicherzustellen.
2. Inspektionsausrüstung
Es wird ein Innenmikrometer (Modell: ES-1) verwendet. Dieses Gerät wurde vor der Inspektion kalibriert, um sicherzustellen, dass seine Messgenauigkeit den Inspektionsanforderungen entspricht.
3. Inspektionsprozess
Prüfung des Aussehens: Eine vorläufige Prüfung des hinteren Motorgehäuses wird durchgeführt, um sicherzustellen, dass keine sichtbaren Oberflächenfehler wie Risse, Nadellöcher oder Verformungen vorhanden sind und dass keine kosmetischen Probleme vorliegen, die sich auf nachfolgende Maßmessungen oder die Motormontage auswirken würden.
Dimensionsmessung
Stellen Sie das hintere Motorgehäuse sicher auf eine saubere, ebene Inspektionswerkbank, um Bewegungen oder Erschütterungen während des Messvorgangs zu vermeiden.
Gemäß den in der Zeichnung angegebenen Maßanforderungen wird ein Innenmikrometer verwendet, um die wichtigsten Abmessungen des hinteren Gehäuses zu messen, einschließlich des Innendurchmessers, des Lochdurchmessers und der Schlitzbreite. Wenn Sie beispielsweise einen bestimmten Innendurchmesser messen, führen Sie das Innenmikrometer langsam in das Loch ein und drehen Sie es vorsichtig, um vollständigen Kontakt und die richtige Positionierung der Messspitze sicherzustellen. Nachdem sich der Messwert stabilisiert hat, lesen und notieren Sie die Daten. Diesmal zeigt die Messung des Innendurchmessers 26,071 mm (Beispieldaten; tatsächliche Messungen sollten basierend auf den spezifischen Umständen detailliert aufgezeichnet werden).
Führen Sie für jede kritische Dimension mindestens drei Messungen an verschiedenen Orten durch, um Messfehler zu minimieren. Notieren Sie nach jeder Messung sorgfältig die Messdaten.
4. Inspektionsergebnisse
Maßvergleich: Vergleichen Sie die gemessenen Maße mit den in der Zeichnung angegebenen Maßen und berechnen Sie die Maßabweichung. Nach der Prüfung liegen die Abweichungen für jedes kritische Maß im Toleranzbereich von weniger als 2 mm und erfüllen die Zeichnungsanforderungen.
Gesamtschlussfolgerung: Basierend auf der Sichtprüfung und Maßmessung des hinteren Motorgehäuses erfüllt diese Charge eingehender Materialien für das hintere Motorgehäuse die Anforderungen an die Maßhaltigkeit und kann die Betriebsstabilität des Motors nach der Installation gewährleisten. Diese Charge eingehender Materialien für das hintere Motorgehäuse gilt als qualifiziert.
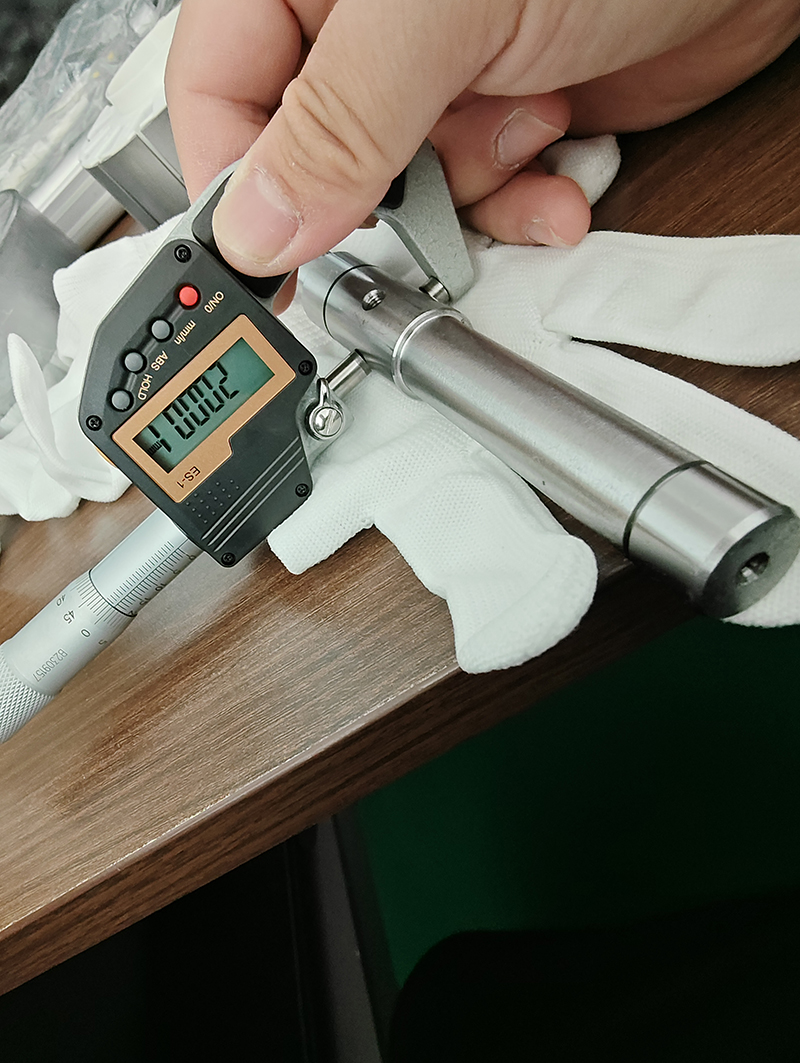
QC-Probenahme-Inspektionsbericht für eingehendes Material der Motorwelle
1. Inspektionszweck
Eingehende Motorwellen werden zur Inspektion beprobt. Die wichtigsten Abmessungen (Lagerposition und Länge) werden gemessen, um sicherzustellen, dass die Toleranzen den Standards entsprechen (Lagerposition ≤ 0,003 mm, Länge ≤ 0,3 mm), um einen stabilen Motorbetrieb zu gewährleisten. Da die Motorwelle eine Kernkomponente ist, wirkt sich die Maßhaltigkeit erheblich auf die Leistung aus.
2. Inspektionsausrüstung
Zur präzisen Messung der Wellenabmessungen werden kalibrierte Außenmessschrauben und Messschieber eingesetzt. Die Genauigkeit der Ausrüstung entspricht den Inspektionsanforderungen.
3. Inspektionsprozess
Stichprobenauswahl: Wählen Sie nach dem Zufallsprinzip Stichproben aus der eingehenden Charge von Motorwellen gemäß [spezifischen Stichprobenregeln, z. B. GB2828] aus, um die Repräsentativität sicherzustellen.
Dimensionsmessung
Lagerpositionsabmessungen: Verwenden Sie ein Außenmikrometer, um die Einbauposition des Motorwellenlagers vorsichtig anzupassen. Messen Sie mehrere Abschnitte der Motorwelle, zeichnen Sie die Daten auf, berechnen Sie die Toleranzen und prüfen Sie, ob Toleranzen ≤ 0,003 mm sind.
Länge: Messen Sie die Länge der Motorwelle an beiden Enden und in der Mitte mit einem Messschieber. Nehmen Sie den Durchschnitt der Werte und stellen Sie fest, ob der Fehler ≤ 0,3 mm beträgt.
Datenaufzeichnung und -analyse: Zeichnen Sie die Messdaten im Detail auf, vergleichen Sie sie mit dem Standardfehlerbereich und analysieren Sie die Maßhaltigkeit der Probe.
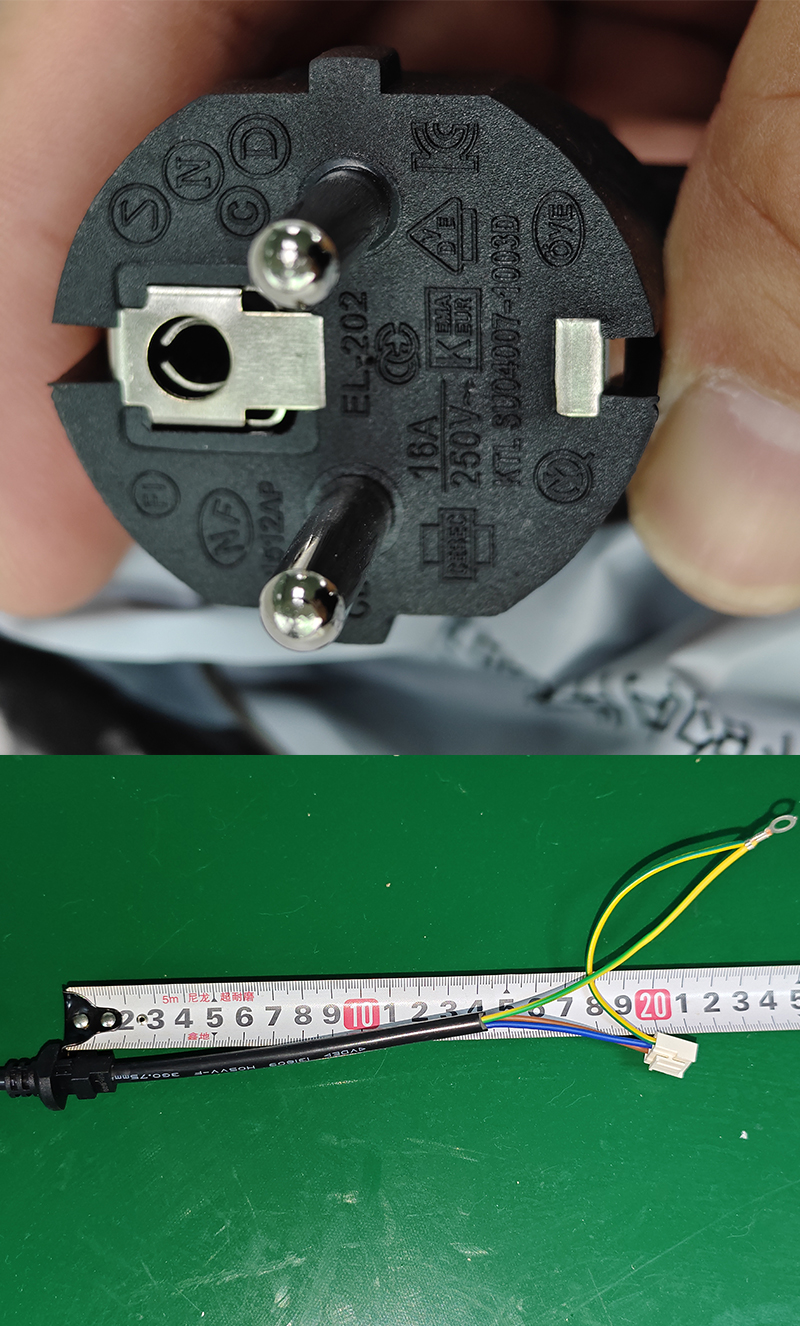
Bericht über die eingehende Materialinspektion des Netzkabels
1. Inspektionszweck
Eingehende Netzkabel werden gründlich auf Abmessungen (Kabellänge, Durchmesser und Manteldicke) und aufgedruckten Inhalt (Kabel und Stecker) geprüft, um sicherzustellen, dass das Modell den Sicherheitsvorschriften entspricht und die Sicherheitszertifizierungsanforderungen des lokalen Marktes des Kunden erfüllt, wodurch die Produktkonformität und -qualität sichergestellt wird.
2. Inspektionsausrüstung
Zur präzisen Maßmessung werden ein kalibriertes Lineal und ein Messschieber (Digitalanzeige) verwendet. Die visuelle Inspektion gedruckter Inhalte wird durch eine Standardlichtquelle und eine Sicherheitsdokumentation unterstützt.
3. Inspektionsprozess
(I) Dimensionsmessung
Kabellänge: Platzieren Sie ein Lineal entlang der Netzkabelachse und messen Sie die effektive Länge des Kabels. Notieren Sie die Daten und prüfen Sie, ob sie mit dem geplanten Wert übereinstimmen.
Kabeldurchmesser: Verwenden Sie einen Messschieber, um den Durchmesser des Kabels an verschiedenen Stellen zu messen. Mitteln Sie die Messwerte mehrmals, um festzustellen, ob das Kabel den Spezifikationstoleranzen entspricht.
Schalendicke: Drücken Sie den Messschieber vorsichtig gegen die Außenfläche des Kabels, um die Dicke zu messen und zu berechnen und so die Einhaltung der Isolations- und Sicherheitsvorschriften sicherzustellen.
(2) Druckinspektion
Liniendruck: Überprüfen Sie bei ausreichendem Licht visuell die Modellnummer, Spezifikationen und andere auf der Oberfläche der Linie aufgedruckte Informationen, um die Einhaltung der Sicherheitsvorschriften zu überprüfen. Überprüfen Sie die Klarheit und Vollständigkeit des Ausdrucks.
Aufdruck des Steckers: Beachten Sie die Modellnummer, Zertifizierungsmarkierungen und andere Informationen, die auf der Steckeroberfläche aufgedruckt sind. Bestätigen Sie anhand der Sicherheitsdokumentation die Einhaltung der Modell- und Kennzeichnungsspezifikationen, die in der lokalen Marktsicherheitszertifizierung des Kunden festgelegt sind.
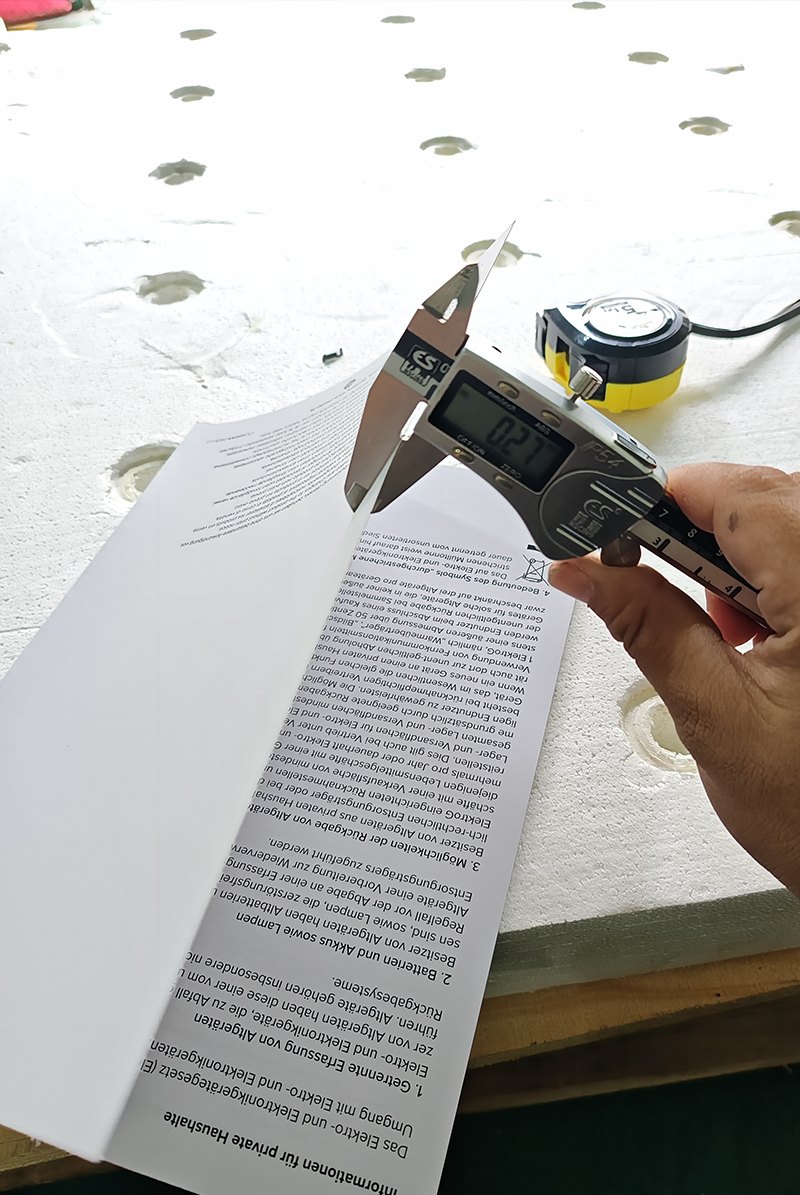
Bedienungsanleitung zur Materialeingangskontrolle
Testgegenstände und Ergebnisse
(1) Fehlererkennung beim Drucken von Inhalten
Der Inhalt des Handbuchs wurde Seite für Seite und Absatz für Absatz überprüft. Es wurden keine Rechtschreibfehler, Satzlogikfehler, Informationsauslassungen und andere Druckfehler festgestellt. Der Inhalt war korrekt und vollständig.
(2) Erkennung der Inhaltsklarheit
Bei der Beobachtung unter natürlichem Licht und Hilfslichtquellen wurden der Text und die Muster des Handbuchs klar gedruckt, die Tinte war gleichmäßig verteilt und es gab keine Unschärfe, Geisterbilder, Verblassen oder andere Probleme, die das Lesen beeinträchtigten, was den normalen Leseanforderungen entsprach.
(3) Materialerkennung
Unter Verwendung von [spezifischen Materialidentifizierungsmethoden, wie z. B. Verbrennungsmethode, Erkennung von Komponentenanalysegeräten usw., die mit tatsächlichen Bedingungen kombiniert werden müssen] wurde das im Handbuch verwendete Papiermaterial getestet, um zu bestätigen, dass sein Material mit dem vom Kunden geforderten [vom Kunden geforderten Materialnamen] übereinstimmt und die physikalischen Eigenschaften des Papiers wie Dicke und Zähigkeit den Standards entsprechen. Die Papierdicke wurde mit einem Messschieber gemessen [spezifische Messdaten, wie z. B. diese Messung zeigt 0,27 mm, kombiniert mit Kundenanforderungen, um festzustellen, ob sie der Norm entsprechen], die innerhalb des vom Kunden geforderten Materialparameterbereichs liegt.
(4) Maßkontrolle: Verwenden Sie Messschieber, Maßbänder oder andere Werkzeuge, um die Maße der Bedienungsanleitung zu messen, einschließlich Länge, Breite und Dicke. Vergleichen Sie nach der Messung die Maße auf jeder Seite der Bedienungsanleitung (spezifische Messdaten) mit den vom Kunden geforderten Maßen (vom Kunden geforderte Maße). Liegen die Abweichungen innerhalb der zulässigen Toleranzen, gelten die Maße als akzeptabel.
Eingehender Materialinspektionsbericht für komplette Maschinenstrukturkomponenten
1. Inspektionszweck
Die Materialeingangskontrolle wird an anderen Strukturkomponenten der gesamten Maschine durchgeführt (z. B. obere und untere Motoranschlüsse, Wandventilatorhalterungen usw.). Die Abmessungen werden gemäß den Zeichnungen gemessen und Maßfehler werden kontrolliert (maximaler Maßfehler ≤ 2,5 mm, minimaler Maßfehler ≤ 1 mm), um eine ordnungsgemäße Installation der gesamten Maschine sicherzustellen und die Haltbarkeit des Produkts zu verbessern.
2. Inspektionsausrüstung
Verwenden Sie kalibrierte Lineale und Messschieber (z. B. digitale Messschieber), um sicherzustellen, dass die Messgenauigkeit den Prüfanforderungen entspricht.
3. Inspektionsprozess
Vorläufige Prüfung des Erscheinungsbilds: Untersuchen Sie die Oberfläche der Komponenten, um sicherzustellen, dass keine Verformungen, Risse, Grate und andere kosmetische Mängel vorliegen, die den Zusammenbau und die Leistung beeinträchtigen könnten.
Maßmessung: Messen Sie anhand der Zeichnungen mit einem Lineal und einem Messschieber jede Abmessung (mindestens dreimal) der Motoranschlüsse, Wandventilatorhalterungen und anderen Komponenten mehrmals an verschiedenen Stellen und zeichnen Sie die Daten auf. Messen Sie beispielsweise bei den Motoranschlüssen den Rohrdurchmesser und die Abmessungen der Anschlusslaschen. Messen Sie für die Wandventilatorhalterungen die Rahmenlänge und den Abstand der Montagelöcher.
Fehlerbestimmung: Vergleichen Sie die gemessenen Maße mit den Zeichnungsanforderungen, um festzustellen, ob der Fehler den Bereich überschreitet (größter Maßfehler ≤ 2,5 mm, kleinster Maßfehler ≤ 1 mm).
Eingangskontrolle der Wandventilatorhalterungen
Inspektion der oberen und unteren Motoranschlüsse
Komplette Maschinenkomponenten (Gitterabdeckungsinspektion)


